


در ماشین کاری تراش رول معمولی، اپراتورها برای کنترل عمق برش، سرعت تغذیه و ابعاد قطعه کار به شدت به اندازه گیری دستی، تنظیمات چرخ دستی و خوانش صفحه آنالوگ متکی هستند. هر یک از این مراحل یک منبع بالقوه خطای انسانی را معرفی می کند. اشتباه خواندن یک صفحه مدرج با نصف علامت درجه بندی - اختلافی به کوچکی 0.02 میلی متر - می تواند کل قطعه کار رول را از حد تحمل خارج کند و منجر به دوباره کاری پرهزینه یا ضایعات کامل شود. خستگی انباشته در طول شیفت های طولانی تولید، دقت اپراتور را بیشتر کاهش می دهد، زیرا غلظت لازم برای خواندن مداوم و پاسخ به بازخورد آنالوگ در طول زمان کاهش می یابد. در صنایعی مانند تولید کاغذ، فرآوری فولاد، چاپ و تولید نساجی، که هندسه سطح رول به طور مستقیم کیفیت محصول نهایی را تعیین میکند، این ناهماهنگیهای ابعادی ناشی از انسان به نقصهای میدانی، شکایات مشتریان و زیانهای مالی قابل توجه تبدیل میشود.
را تراش رولی نمایشگر دیجیتال با کارایی بالا و انعطاف پذیر به طور خاص برای رفع این آسیب پذیری ها طراحی شده است. با جایگزینی شماره گیری های آنالوگ و تخمین دستی با قرائت های دیجیتال بلادرنگ، ذخیره پارامترهای قابل برنامه ریزی، و کنترل بازخورد خودکار، این دسته از ماشین ها اساساً نقش اپراتور را از مجری اندازه گیری فعال به ناظر فرآیند تغییر می دهد - به طور چشمگیری فرکانس و بزرگی خطاهای انسانی را بدون نیاز به سرمایه گذاری سرمایه مرکزی CNC به طور کامل خودکار کاهش می دهد.
تراش رول نمایشگر دیجیتال استحکام ساختاری یک ماشین رول تراش سنگین را با سیستم بازخوانی دیجیتال یکپارچه (DRO) و در مدل های با مشخصات بالاتر، یک رابط کنترل قابل برنامه ریزی که حرکت محور، سرعت اسپیندل و نرخ تغذیه را کنترل می کند، ترکیب می کند. اصطلاح "انعطاف پذیر" به ظرفیت دستگاه برای گنجاندن طیف گسترده ای از قطر، طول و مواد رول - از سیلندرهای چاپ کوچک با قطر 100 میلی متر تا رول های آسیاب کاغذ بزرگ بیش از 1500 میلی متر - در یک پلت فرم ماشین، اغلب از طریق مکان یابی دم قابل تنظیم، سیستم های چرخش ابزار با محدوده سرعت قابل تنظیم، و سیستم های چرخش ابزار قابل تغییر اشاره دارد.
"عملکرد بالا" ترکیبی از استحکام دوک، قدرت برش، پایداری حرارتی، و دقت اندازهگیری دیجیتال را توصیف میکند که با هم به دستگاه اجازه میدهد تا تحملهای ابعادی محکم را در طول گذرهای برش مداوم طولانی حفظ کند. عملیات تراش غلتکی اغلب شامل عبور مواد به طول چند متر در امتداد سطوح رول سخت شده، چدن، روکش لاستیکی یا کامپوزیت است - شرایطی که هم یکپارچگی ساختاری ماشین و هم ثبات حلقه بازخورد سیستم کنترل را آزمایش می کند. ماشینهای با کارایی بالا این نیازها را از طریق ساخت بستر تقویتشده، رمزگذارهای خطی با وضوح بالا و سیستمهای اندازهگیری جبرانشده با دما برطرف میکنند.
را digital readout system is the centerpiece technology through which a digital display roll lathe reduces human error. Linear encoders — either optical glass scale or magnetic strip type — are mounted along the X-axis (cross slide) and Z-axis (carriage) of the lathe. These encoders detect actual slide position with resolutions typically ranging from 0.001 mm down to 0.0001 mm on precision models, and transmit this data continuously to the DRO display panel mounted at the operator's eye level.
یکی از موذیترین منابع خطا در عملیات تراش آنالوگ، اختلاف منظر است - تغییر ظاهری در موقعیت نشانگر شمارهگیر هنگامی که خط دید اپراتور کاملاً عمود بر صفحه شمارهگیر نیست. مطالعات محیطهای ماشینکاری دقیق، خطاهای اختلاف منظر تا 0.03 میلیمتر را در صفحههای چرخ دستی استاندارد که از موقعیتهای ایستاده معمولی مشاهده میشوند، ثبت کردهاند. صفحه نمایش دیجیتال با ارائه یک مقدار عددی مطلق که بدون در نظر گرفتن زاویه دید اپراتور، ارتفاع سر یا فاصله از پانل به طور یکسان خوانده می شود، اختلاف منظر را به طور کامل حذف می کند. این تغییر منفرد یک منبع خطا را حذف می کند که بر هر تنظیم محوری که در طول یک شیفت تولید انجام می شود تأثیر می گذارد.
سیستمهای DRO مدرن روی تراشهای رولی انعطافپذیر، حالتهای موقعیتیابی مطلق و افزایشی را ارائه میدهند که با لمس یک دکمه قابل تغییر هستند. در حالت مطلق، تمام مختصات نمایش داده شده به یک نقطه مبنا ثابت - معمولاً رول فیس یا یک شانه مرجع - که در شروع عملیات ایجاد شده است، ارجاع میشوند. در حالت افزایشی، نمایشگر در هر موقعیتی که اپراتور تعریف میکند، به صفر میرسد و فقط فاصله حرکت شده از آن نقطه مرجع را نشان میدهد. توانایی جابجایی بین این حالتها بدون محاسبه ریاضی از خطاهای حسابی انباشتهای جلوگیری میکند که وقتی اپراتورها به صورت دستی چندین حرکت افزایشی متوالی را در ماشینهای آنالوگ ردیابی میکنند، جایی که یک اشتباه جمع در تمام مراحل تعیین موقعیت بعدی منتشر میشود، جلوگیری میکند.
فراتر از نمایش موقعیت واقعی، دستگاههای رول صفحه نمایش دیجیتال انعطافپذیر با مشخصات بالا، سیستمهای حافظه پارامتری را در خود جای میدهند که به برنامههای ماشینکاری کامل - از جمله قطرهای هدف در موقعیتهای مختلف در طول رول، نرخهای تغذیه، سرعت دوک و عمق عبور پایانی - اجازه میدهد تا توسط هر اپراتور بدون اتکا به سطح اسکی یا تجربه فردی ذخیره، فراخوانی و اجرا شوند.
این قابلیت یکی از پایدارترین مشکلات ثبات کیفیت در ماشینکاری رول را برطرف می کند: تفاوت بین اپراتورها. هنگامی که یک اپراتور باتجربه بر اساس احساس، عادت و قوانین شخصی که طی سالها ایجاد شده است، یک پاس رول آسیاب را تنظیم میکند، تکرار آن تنظیمات با یک همکار با تجربه کمتر، تنوع قابلتوجهی را معرفی میکند. با ذخیره پارامترهای دیجیتال، پارامترهای اثبات شده اپراتور اول تبدیل به یک برنامه معتبر می شود که هر اپراتور بعدی می تواند بدون توجه به سطح تجربه فردی خود، آن را با تنظیمات یکسان به یاد بیاورد و اجرا کند. نتیجه این است که کیفیت بخش به جای شخص تابعی از برنامه می شود - یک تغییر اساسی در فلسفه تضمین کیفیت.
بسیاری از تراش های رولی نمایشگر دیجیتال یک مقدار هدف را با عملکرد هشدار صوتی یا تصویری اجرا می کنند. اپراتور بعد هدف نهایی را برای یک برش مشخص وارد می کند و سیستم DRO بازخوانی موقعیت زنده را در برابر این هدف نظارت می کند. همانطور که ابزار در نزدیکی برنامه ریزی شده نزدیک می شود - به عنوان مثال، 0.05 میلی متر از قطر نهایی - سیستم یک نشانگر هشدار را فعال می کند و به اپراتور هشدار می دهد که سرعت تغذیه خود را کاهش دهد و آماده توقف شود. این از خطای رایج بیش از حد قطر هدف در هنگام تغذیه دستی بی توجه یا خسته جلوگیری می کند، که در تراش رول نمی توان بدون نصب مجدد و برش مجدد از قطر بزرگتر اصلاح کرد.
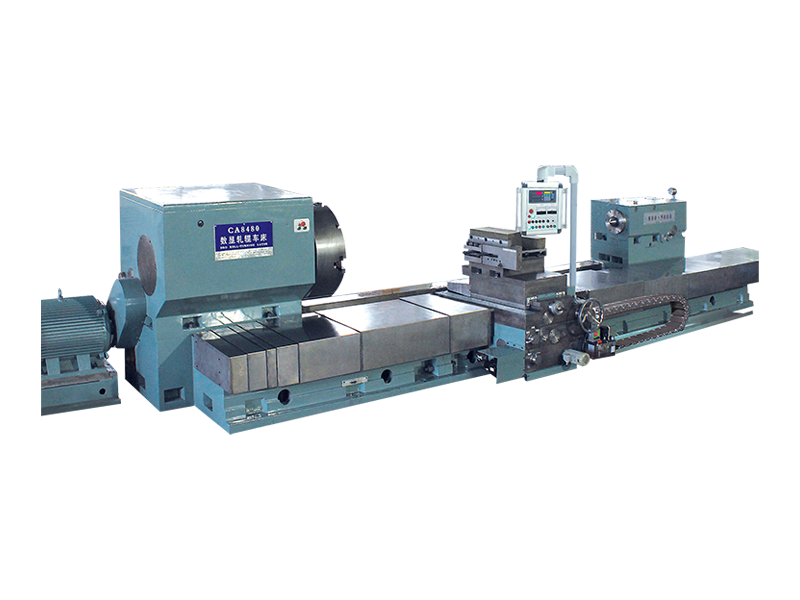
تراش های رولی نمایشگر دیجیتال در چندین پیکربندی با سطوح بالاتر اتوماسیون و قابلیت کاهش خطا در دسترس هستند. جدول زیر ویژگیهای کلیدی را در پیکربندیهای استاندارد، پیشرفته و با عملکرد بالا مقایسه میکند تا به خریداران کمک کند تا سطح مشخصات مناسب را برای نیازهای تولید خود شناسایی کنند.
| ویژگی | DRO استاندارد | DRO پیشرفته | عملکرد بالا |
| وضوح نمایش | 0.001 میلی متر | 0.001 میلی متر | 0.0001 میلی متر |
| ذخیره سازی پارامتر | هیچ کدام | حداکثر 50 برنامه | نامحدود (USB/شبکه) |
| تابع هشدار هدف | خیر | هشدار صوتی | توقف خوراک خودکار شنیداری |
| نوع رمزگذار | نوار مغناطیسی | ترازوی شیشه ای نوری | جبران حرارتی نوری |
| کنترل سرعت اسپیندل | گیربکس دستی | درایو فرکانس متغیر | سروو کنترل با CSS |
| خروجی داده | هیچ کدام | صادرات USB | پیوند شبکه بلادرنگ/MES |
تراش های رولی نمایشگر دیجیتال با کارایی بالا مجهز به درایوهای اسپیندل کنترل شده با سروو می توانند سرعت سطح ثابت (CSS) را اجرا کنند - عملکردی که به طور خودکار RPM دوک را تنظیم می کند زیرا ابزار برش به صورت شعاعی به سمت داخل یا خارج در طول عملیات رو به رو حرکت می کند تا سرعت برش ثابت در نوک ابزار بدون توجه به قطر قطعه کار آنی حفظ شود. در ماشین تراش رولی که در آن اپراتور به صورت دستی یک سرعت دوک ثابت را انتخاب می کند، سرعت برش واقعی در نوک ابزار با تغییر قطر تغییر می کند و باعث ایجاد تراشه ناسازگار، تغییر سطح سطح و سایش غیرقابل پیش بینی ابزار می شود. این تغییرات، اپراتور را ملزم به قضاوتهای جبرانکننده مستمر میکند - وظیفهای از نظر شناختی که باعث خطای انسانی بیشتر میشود، به ویژه در طول پروفیلهای رول چند قطری طولانی.
کنترل CSS این بار شناختی را به طور کامل با خودکار کردن پاسخ سرعت اسپیندل حذف می کند. اپراتور به سادگی سرعت سطح هدف را بر حسب متر در دقیقه برای مواد قطعه کار در حال برش وارد می کند و سیستم کنترل تمام تنظیمات RPM را به صورت شفاف انجام می دهد. نتیجه، پرداخت سطحی ثابت در کل پروفیل رول، عمر ابزار قابل پیشبینی و تکرارپذیر و حذف کامل خطاهای تنظیم اپراتور مربوط به سرعت سطح است.
فراتر از مشخصات فنی، گردش کار روزانه عملی کارکردن یک ماشین تراش رولی نمایشگر دیجیتال انعطاف پذیر با کارایی بالا به گونه ای طراحی شده است که بار شناختی وارد شده بر اپراتور در طول چرخه های تولید تکراری را به حداقل برساند. کاهش خطا نه تنها از طریق سخت افزار اندازه گیری بهتر بلکه از طریق طراحی رابط هوشمند که اپراتورها را در هر مرحله از فرآیند راهنمایی می کند، به دست می آید.
سازندگانی که از تراشهای رولی آنالوگ معمولی به ماشینهای نمایشگر دیجیتال با کارایی بالا منعطف تغییر کردهاند، به طور مداوم کاهش قابلاندازهگیری در نرخ رد ابعاد را گزارش میکنند. بهبودهای مستند معمولی شامل کاهش 60 تا 80 درصدی رد قطر خارج از تحمل در مقایسه با خطوط پایه قبل از تبدیل، کاهش 40 تا 60 درصد عدم انطباق های سطحی که به کنترل CSS و مدیریت نرخ خوراک ثابت نسبت داده می شود، و کاهش خطاهای مربوط به راه اندازی قطعه اول از طریق راه اندازی مجدد و ذخیره سازی بیش از 70 درصد از برنامه ها است.
راse improvements translate directly into reduced material scrap costs, lower rework labor hours, shorter delivery lead times, and improved customer satisfaction scores — all from a machine investment that typically costs a fraction of an equivalent full-CNC turning center. For roll machining operations where workpiece diameters, lengths, and materials vary frequently, the flexibility of the digital display roll lathe platform — quickly reprogrammable for each new roll specification without lengthy CNC program editing — provides additional productivity advantages that further strengthen the return on investment case for transitioning from traditional analog equipment.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:پلاک 99 جاده تیانتونگ، شهر نانتونگ، استان جیانگ سو.
صحنه کارخانه
Copyright@ شرکت ماشین ابزار سنگین جیانگسو دینگشون تمامی حقوق محفوظ است.


