


A دستگاه پردازش غلتکی CNC خمش، شکلدهی و شکلدهی ورقها و کویلهای فلزی را با دقت بالا بهطور خودکار انجام میدهد، اما دقت به تنهایی عملکرد کارآمد و کم ضایعات را تضمین نمیکند. ضایعات در پردازش غلتکی می تواند ناشی از ضایعات مواد، خرابی ماشین، ناکارآمدی انرژی و خطای انسانی باشد که همگی باعث افزایش هزینه و کاهش توان عملیاتی می شوند. این مقاله به تشریح استراتژیهای عملی و عملی برای به حداقل رساندن ضایعات در هر مرحله از فرآیند تولید هنگام استفاده از دستگاه پردازش غلتکی CNC میپردازد.
قبل از اینکه بتوان ضایعات را کاهش داد، به شناسایی محل منشأ آنها کمک می کند. در عملیات پردازش غلتک CNC، ضایعات به طور کلی به چند دسته تکراری تقسیم می شوند که هر کدام به رویکرد متفاوتی برای رسیدگی موثر نیاز دارند.
زباله های مواد اغلب بزرگترین و پرهزینه ترین منبع ناکارآمدی در پردازش غلتکی هستند. از آنجایی که ماشینهای غلتکی CNC بر اساس دستورالعملهای برنامهریزی شده کار میکنند، دقت این برنامهریزی تاثیر مستقیمی بر میزان مصرف مواد خام در مقابل هدر رفتن دارد.
استفاده از نرم افزار تودرتو برای برنامه ریزی نحوه چیدمان قطعات بر روی یک ورق یا سیم پیچ قبل از پردازش، ضایعات برش را به میزان قابل توجهی کاهش می دهد. با شبیهسازی طرحبندی دیجیتالی قبل از شروع تولید، اپراتورها میتوانند بهجای تکیه بر تخمین دستی، که اغلب شکافهای غیرضروری بین قطعات ایجاد میکند، کارآمدترین چیدمان را شناسایی کنند.
اگر خود دستگاه به درستی کالیبره نشده باشد، حتی برنامه های خوب برنامه ریزی شده نیز ضایعات تولید می کنند. تراز غلتک، تنظیمات فشار، و نرخ تغذیه باید به طور منظم بررسی شود، زیرا حتی انحرافات کوچک می تواند باعث خم شدن یا برش نادرست مواد شود، و در نتیجه قطعات رد شده و قابل استفاده مجدد نیستند.
زمان از دست رفته در زمان از کار افتادن دستگاه و مراحل راه اندازی طولانی، مستقیماً به اتلاف ظرفیت تولید تبدیل می شود. کاهش این تاخیرها هم به تغییرات رویه ای و هم به شیوه های نگهداری پیشگیرانه نیاز دارد.
ایجاد چک لیست های راه اندازی استاندارد برای انواع شغل های رایج، زمانی را که اپراتورها صرف تنظیم تنظیمات بین اجراها می کنند، کاهش می دهد. ذخیره پارامترهای برنامه ثابت شده برای قطعات تکرارشونده نیز نیاز به برنامهریزی مجدد از ابتدا را هر بار که یک کار آشنا به زمانبندی بازمیگردد، از بین میبرد.
خرابی های برنامه ریزی نشده یکی از مخرب ترین اشکال ضایعات است، زیرا تولید را به طور کامل متوقف می کند و اغلب منجر به باقی ماندن قطعات ناقص یا آسیب دیده در دستگاه می شود. یک برنامه نگهداری پیشگیرانه که به بررسی روانکاری، سایش غلتک و بررسی سیستم کنترل قبل از بروز مشکلات می پردازد، به جلوگیری از این وقفه های پرهزینه کمک می کند.
| وظیفه تعمیر و نگهداری | فرکانس توصیه شده | جلوگیری از اتلاف |
| بررسی تراز غلتک | هفتگی | ضایعات مواد از بدشکل شدن |
| روغن کاری قطعات متحرک | هفتگی | توقف برنامه ریزی نشده |
| کالیبراسیون سیستم کنترل | ماهانه | عدم دقت برنامه نویسی |
| بازرسی سایش ابزار | ماهانه | خرابی زودرس ابزار |
ضایعات انرژی اغلب نادیده گرفته می شود زیرا ضایعات قابل مشاهده تولید نمی کند، اما همچنان هزینه های غیرضروری را به تولید اضافه می کند. ماشینهای پردازش غلتکی CNC حتی در دورههای بیکاری برق مصرف میکنند و تنظیمات عملیاتی ناکارآمد میتوانند مصرف انرژی را بدون بهبود کیفیت خروجی افزایش دهند.
گروهبندی کارهای مشابه با هم تعداد دفعاتی را که دستگاه برای روشن کردن، خنک کردن یا جابجایی بین تنظیمات بسیار متفاوت نیاز دارد، کاهش میدهد. پردازش دستهای ضخامتهای مواد مشابه یا هندسههای قطعات به ترتیب، انرژی صرف شده برای تنظیمات مکرر را به حداقل میرساند.
کارکردن ماشین در سرعت ها یا فشارهای غیرضروری بالا برای یک ماده معین، خروجی را بهبود نمی بخشد و اغلب مصرف انرژی را افزایش می دهد و در عین حال سایش ابزار را تسریع می کند. تطبیق تنظیمات دقیقاً با مشخصات مواد، به جای پیش فرض حداکثر ظرفیت، انرژی را بدون کاهش کیفیت حفظ می کند.
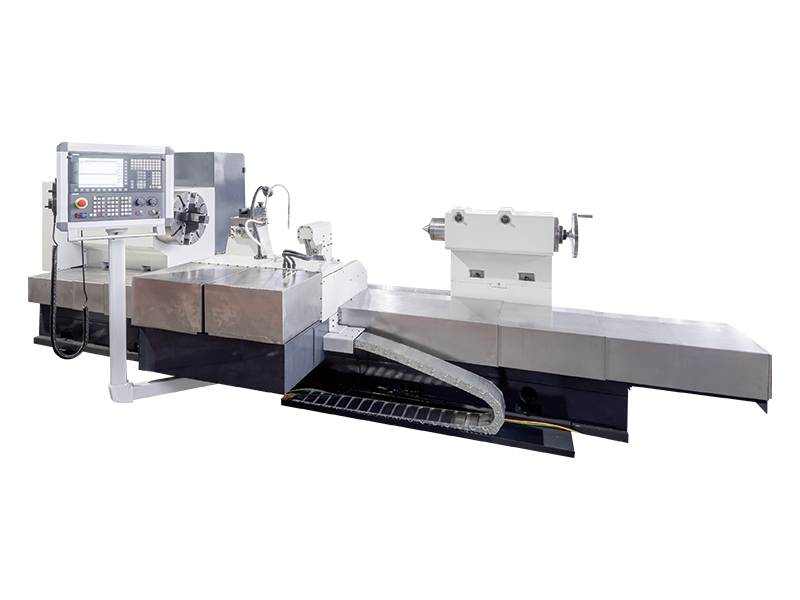
غلتک ها و ابزارآلات نشان دهنده سرمایه گذاری قابل توجهی هستند و سایش زودرس ناشی از پارامترهای عملیاتی نادرست نوعی ضایعات است که در طول زمان ترکیب می شود. انتخاب فشار، سرعت و نرخ تغذیه صحیح غلتک برای هر نوع ماده، عمر ابزار را افزایش می دهد و دفعات تعویض پرهزینه را کاهش می دهد. اپراتورها همچنین باید از پردازش مواد خارج از محدوده ضخامت یا سختی نامی ابزار اجتناب کنند، زیرا انجام این کار باعث تسریع سایش فراتر از انتظارات عادی می شود.
اصلاحات دستی و دوباره کاری ساعات کاری را مصرف می کند که در غیر این صورت ممکن است صرف کارهای سازنده شود. دو استراتژی مکمل به کاهش این شکل از ضایعات کمک می کند: افزایش اتوماسیون در صورت لزوم و اطمینان از آموزش صحیح اپراتورها برای تشخیص زودهنگام مشکلات.
کاهش ضایعات در پردازش غلتک CNC یک اصلاح یکباره نیست، بلکه یک فرآیند مداوم اندازه گیری و اصلاح است. ردیابی معیارهای کلیدی مانند نرخ ضایعات، زمان کارکرد دستگاه و مصرف انرژی در هر واحد تولید شده، یک خط پایه واضح را ارائه می دهد که می توان پیشرفت ها را بر اساس آن اندازه گیری کرد. بررسی منظم این داده ها با اپراتورها و کارکنان تعمیر و نگهداری به شناسایی فرصت های جدید برای کاهش زباله کمک می کند که ممکن است با یک بازرسی یا ممیزی قابل مشاهده نباشد.
با پرداختن به استفاده از مواد، زمان کارکرد ماشین، مصرف انرژی، طول عمر ابزار و کارایی نیروی کار، تولیدکنندگان می توانند به طور معنی داری ضایعات را در کل گردش کار پردازش غلتک کاهش دهند. این پیشرفتها نه تنها هزینههای تولید را کاهش میدهند، بلکه به کیفیت محصول ثابتتر و به طور کلی عملیات تولید پایدارتر کمک میکنند.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:پلاک 99 جاده تیانتونگ، شهر نانتونگ، استان جیانگ سو.
صحنه کارخانه
Copyright@ شرکت ماشین ابزار سنگین جیانگسو دینگشون تمامی حقوق محفوظ است.


