


الف چرخ پانسمان چرخ الماس ابزار یا ماشینی است که برای بازیابی عملکرد برش و دقت هندسی چرخ های سنگ زنی استفاده می شود. با گذشت زمان، چرخ های سنگ زنی با مواد قطعه کار بارگیری می شوند، لبه های برش تیز خود را از دست می دهند و پروفیل های ناهموار ایجاد می کنند. پانسمان لایه بیرونی فرسوده چرخ را از بین می برد، دانه های ساینده تازه را در معرض دید قرار می دهد و شکل چرخ را اصلاح می کند. الماس به عنوان ماده پانسمان استفاده می شود زیرا سخت ترین ماده شناخته شده است و می تواند به طور موثر دانه های ساینده چرخ را برش دهد - چه این دانه ها اکسید آلومینیوم، کاربید سیلیکون یا نیترید بور مکعبی (CBN) باشند.
فرآیند پانسمان دو هدف متمایز را دنبال می کند: درست کردن و لباس پوشیدن. Truing شکل هندسی چرخ را بازیابی میکند - آن را کاملا گرد میکند و اطمینان میدهد که نمای چهره برای عملیات آسیاب مورد نظر درست است. پانسمان ساختار سطح چرخ را باز می کند و تخلخل و تیزی لازم برای برش موثر را ایجاد می کند. بسته به نوع ابزار و پیکربندی ماشین در حال استفاده، هر دو عملکرد اغلب به طور همزمان با یک آسیاب پانسمان الماس انجام می شوند.
ابزارها و آسیابهای پانسمان الماس در چندین پیکربندی مجزا هستند که هر کدام برای انواع چرخها، تنظیمات دستگاه و الزامات تولید مناسب هستند. درک تفاوت بین آنها اولین گام به سمت انتخاب راه حل مناسب برای عملیات سنگ زنی است.
کمد الماس تک نقطه ای سنتی ترین و پرکاربردترین نوع آن می باشد. از یک الماس طبیعی یا مصنوعی تشکیل شده است که در نوک یک ساقه فولادی نصب شده است. اپراتور کمد را از روی چرخ سنگ زنی چرخان با سرعت و عمق کنترل شده عبور می دهد. کمدهای تک نقطه ای برای چسباندن و پانسمان چرخ های رو به راست مورد استفاده در سنگ زنی سطحی، استوانه ای و بدون مرکز بسیار موثر هستند. مزیت اصلی آنها سادگی است: آنها ارزان هستند، استفاده از آنها آسان است و می توان آنها را با چرخاندن اندکی ساقه مجدداً تیز کرد تا یک چهره الماس تازه نمایان شود. با این حال، هنگام پوشاندن چرخهای سختتر مانند CBN یا چرخهای الماسی، نسبتاً سریع میپوشند.
کمدهای الماس چند نقطه ای به جای یک سنگ بزرگ، حاوی چندین ذرات الماس کوچک هستند که در سراسر ناحیه نوک آن توزیع شده اند. این کار بار پانسمان را در چندین نقطه تماس توزیع میکند و در نتیجه عمر ابزار طولانیتر و سطح یکدستتر روی چرخ پانسمان میشود. آنها به ویژه برای محیط های با تولید بالا که در آن فرکانس پانسمان بالا است و توپوگرافی چرخ ثابت حیاتی است، مناسب هستند. کمدهای چند نقطه ای بافت سطحی کمی متفاوت در مقایسه با ابزارهای تک نقطه ای ایجاد می کنند - معمولاً سطح برشی ظریف تر و یکنواخت تر - که می تواند هنگام آسیاب کردن اجزایی که به زبری سطح پایین نیاز دارند سودمند باشد.
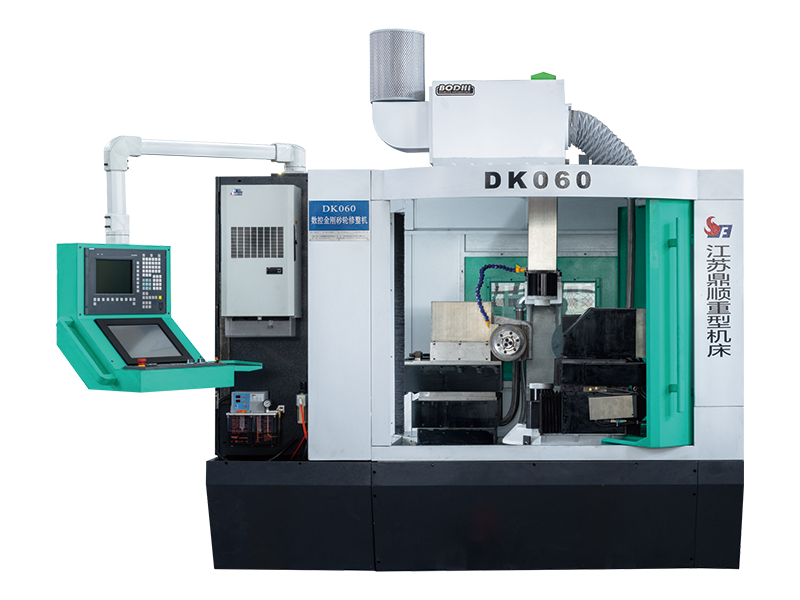
کمدهای الماس دوار که به عنوان رول های پانسمان الماس یا دیسک های پانسمان دوار نیز شناخته می شوند، از یک دیسک چرخان یا رول آغشته به ذرات الماس برای حالت دادن به چرخ آسیاب استفاده می کنند. رول پانسمان یا توسط یک موتور جداگانه یا با تماس با خود چرخ سنگ زنی هدایت می شود (پیکربندی به نام پانسمان خرد کننده). کمدهای چرخشی بسیار کارآمد هستند و قادر به بازتولید پروفیل های پیچیده روی صفحه چرخ سنگ زنی با تکرارپذیری عالی هستند. آنها در ماشینهای سنگزنی CNC که چرخههای پانسمان خودکار برنامهریزی شدهاند و دقت پروفیل بسیار مهم است، انتخاب ارجح هستند. مبادله آن هزینه است: کمدهای الماس دوار به طور قابل توجهی گرانتر از انواع ثابت هستند، اگرچه آنها هزینه بسیار کمتری برای هر لباس در طول دوره تولید طولانی دارند.
بلوک ها و چوب های پانسمان الماس عمدتاً برای پانسمان چرخ های فوق ساینده - به ویژه چرخ های سنگ زنی CBN و الماس - در جایی که ابزارهای پانسمان معمولی بی اثر هستند استفاده می شود. این ابزارها از یک بلوک چسبانده شده از مواد ساینده نرمتر مانند اکسید آلومینیوم سفید یا کاربید سیلیکون تشکیل شده است که با ذرات ریز الماس جاسازی شده است. هنگامی که بر روی یک چرخ فوق ساینده در حال چرخش فشار داده می شود، به طور انتخابی مواد پیوندی بین دانه های ساینده را حذف می کند، ساختار چرخ را باز می کند و راندمان برش را بهبود می بخشد. آنها معمولاً در سنگ زنی ابزار و برش، سنگ زنی سطح دقیق، و هر برنامه ای که عملکرد چرخ فوق ساینده باید بدون تغییر هندسه چرخ به طور قابل توجهی بازیابی شود، استفاده می شود.
کمدهای الماس تیغه ای و فرمی ابزارهای تخصصی هستند که برای پوشاندن چرخ های سنگ زنی به یک پروفایل سفارشی خاص طراحی شده اند. این ابزارها بهجای پوشاندن یک صورت صاف یا شعاع ساده، به گونهای شکل میگیرند که با مشخصات چرخ مورد نظر مطابقت داشته باشد و برای بازتولید دقیق آن شکل، از روی صفحه چرخ عبور میکند. آنها به طور گسترده در سنگ زنی چرخ دنده، آسیاب رزوه ای و تولید قطعات با پروفیل های مقطع پیچیده استفاده می شوند. قطعات یا تیغه های الماسی به گونه ای چیده شده اند که با فرم مورد نیاز مطابقت داشته باشند و سایش باید به دقت کنترل شود زیرا هر گونه خرابی نمایه کمد مستقیماً به قطعه کار منتقل می شود.
| تایپ کنید | بهترین برای | قابلیت پروفایل | هزینه نسبی |
| تک نقطه ای | چرخ های مستقیم و همه منظوره | تخت/زاویه ساده | کم |
| چند نقطه ای | تولید بالا، پرداخت ثابت | شعاع مسطح/متوسط | کم–Medium |
| روتاری روتاری | سنگ زنی CNC، پروفیل های پیچیده | فرم های پیچیده | بالا |
| بلوک/چسب | چرخ های فوق ساینده (CBN/الماس) | فقط باز شدن | کم–Medium |
| فرم / تیغه | نخ، چرخ دنده و سنگ زنی پروفیل | پروفایل های سفارشی | متوسط-بالا |
حتی با انتخاب نوع کمد مناسب، نتایج پانسمان تا حد زیادی به نحوه اجرای فرآیند بستگی دارد. اشتباهات کوچک در راه اندازی یا تکنیک می تواند باعث ایجاد چرخی شود که برش ضعیفی ایجاد می کند، گرمای بیش از حد تولید می کند یا سطح ضعیفی را بر روی قطعه کار می گذارد. نکات عملی زیر مهمترین پارامترها و عاداتی را پوشش می دهد که نتایج متوسط لباس پوشیدن را از نمونه های عالی جدا می کند.
کمدهای الماس تک نقطهای باید با زاویه کمی نصب شوند - معمولاً 10 تا 15 درجه از عمودی، در جهت چرخش چرخها. این زاویه اطمینان می دهد که نوک الماس به طور تمیز با چرخ تماس پیدا می کند و از کشیده شدن کمد به صفحه چرخ جلوگیری می کند که باعث خرد شدن و سایش زودرس می شود. الماس همچنین باید کمی در زیر خط مرکزی چرخ قرار گیرد، نه بالای آن، تا عمل برش پایدار حفظ شود. کمدهای چرخشی الزامات مربوط به نسبت سرعت خاص خود را دارند که توسط سازنده مشخص شده است و عدم تطابق با این نسبت ها باعث ایجاد سطح چرخ بسیار باز یا لعاب بسیار می شود.
نرخ تغذیه تراورس کمد در سراسر صفحه چرخ به طور مستقیم توپوگرافی سطح حاصل را کنترل می کند. سرعت تغذيه آهسته، سطح چرخ صاف و ظريفي را ايجاد ميكند كه براي سنگزني مناسب است، در حالي كه سرعت تغذيه سريعتر، ساختار درشتتر و بازتري را ايجاد ميكند كه براي حذف مواد تهاجمي ايدهآل است. به طور مشابه، عمق برش در هر پاس پانسمان باید کوچک نگه داشته شود - معمولاً بین 0.01 میلی متر تا 0.03 میلی متر در هر پاس - برای جلوگیری از بارگذاری بیش از حد الماس و ایجاد گرمای بیش از حد. گرفتن چندین پاس نور تقریباً همیشه بهتر از تلاش برای پوشیدن لباس سنگین در یک پاس است.
پانسمان گرمای قابل توجهی را در ناحیه تماس بین الماس و چرخ ایجاد می کند. بدون خنک کننده، این گرما می تواند نوک الماس را ترک کند، به پیوند چرخ آسیب برساند و باعث ایجاد تنش های حرارتی شود که منجر به شکستگی زودرس چرخ می شود. همیشه یک جریان سخاوتمندانه از خنک کننده آسیاب - مایع محلول در آب یا خنک کننده مبتنی بر روغن بسته به فرآیند - دقیقاً به نقطه تماس پانسمان اعمال کنید. مایع خنک کننده سیل که از جانبی استفاده می شود اغلب ناکافی است. یک نازل خنک کننده اختصاصی که به گونه ای قرار گرفته است که دقیقاً به نقطه تماس برخورد کند، حفاظت حرارتی و شستشوی تراشه را بسیار بهتر می کند.
کمدهای الماسی به مرور زمان می پوشند و یک کمد فرسوده نتایج متناقضی ایجاد می کند. برای ابزارهای تک نقطه ای، نوک الماس را به طور مرتب تحت بزرگنمایی بررسی کنید و هنگامی که یک وجه سایش صاف نمایان شد، ساقه را 30 تا 45 درجه بچرخانید. این یک لبه برش تازه را نشان می دهد و عملکرد پانسمان را بازیابی می کند. برای کمدهای چند نقطه ای و چرخشی، تعداد کل لباس های انجام شده را ردیابی کنید و کیفیت سطح چرخ را با نتایج خوب شناخته شده مقایسه کنید. هنگامی که پانسمان شروع به نیاز به پاس های بیشتری برای دستیابی به وضوح قابل قبول می کند، زمان تعویض یا بازسازی ابزار فرا رسیده است.
بسیاری از اپراتورها فقط زمانی لباس می پوشند که متوجه مشکلات آشکار شوند - علائم سوختگی، پوشش ضعیف سطح، یا تغییر ابعاد. در سنگ زنی دقیق، این رویکرد واکنشی بسیار دیر است. ایجاد یک برنامه پانسمان فعال بر اساس تعداد قطعات زمین یا حجم مواد حذف شده، چرخ را در شرایط بهینه نگه می دارد و از تخریب تدریجی کیفیت جلوگیری می کند. برای کاربردهای حیاتی مانند مسابقه یاتاقانها یا اجزای هوافضا، پانسمان بعد از هر دسته یا در فواصل زمانی ثابت حذف مواد یک روش استاندارد است.
درک کارهایی که نباید انجام داد به اندازه دانستن بهترین شیوه ها ارزشمند است. اشتباهات زیر اغلب در کارگاه ها مشاهده می شود و منجر به نتایج ضعیف پانسمان، کوتاه شدن عمر ابزار و آسیب دیدن چرخ های سنگ زنی می شود:
با اجتناب از این مشکلات و به کارگیری دستورالعمل های عملی شرح داده شده در بالا، اپراتورها می توانند به طور قابل توجهی عمر چرخ سنگ زنی و عمر کمد الماس را افزایش دهند، در حالی که به طور مداوم قطعات کاری را تولید می کنند که الزامات کیفیت ابعادی و سطحی را برآورده می کند.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:پلاک 99 جاده تیانتونگ، شهر نانتونگ، استان جیانگ سو.
صحنه کارخانه
Copyright@ شرکت ماشین ابزار سنگین جیانگسو دینگشون تمامی حقوق محفوظ است.


